
アクスモールディング株式会社
Tダイ・押出機・フィルム成形機メーカー
高精度薄膜ダイ・シートダイ・多層化様々な用途に対応いたします。

フィルムダイ
フィルム用tダイはリップ隙間が0.1mmから1mmぐらいのtダイを指します。
フィルムは光学系や食品系や医療系などさまざまな分野に利用されています。
フィルムの厚みが0.01mmになるには、後工程によって引き伸ばされることでより薄くなります。
フィルムダイの特徴をいくつかご紹介いたします。
リップ隙間が小さいので、樹脂が出る際に大きな圧力がかかり、tダイ本体が内部圧力に耐えられるような構造です。
フィルムの表面や厚みに影響するため、リップランド(流面出口先端部)により綺麗な磨き(Ra0.05μm以下)をして、芯直度がより良い精度(0.005mm/1000mm幅)になるよう製造をしています。
フィルムの厚み精度を出すために、リップエッジがシャープです。(R0.1以下)。また、エッジに小さな欠けなどは皆無である必要があります。
tダイから出た樹脂がロールに噛み合うまで、樹脂の幅が狭くなる(ネックイン)ため、なるべくロールに近づけられるようにTダイの外形の先端角度を鋭角に仕上げます。厚み精度をより細かく設定できるように、リップ調整ボルトの数が多く製作してより細かく調整できるように設計します。フィルムは透明な樹脂などが多いため、Tダイ内部での樹脂滞留を嫌います。
そのため、流路内はなるべく短い距離で設計して、リップランドが短く、チョークバーが無いものが多い傾向にあります。

フィルム用Tダイ ご参考写真


フィルム用Tダイは真直度とリップの精度が命です!
Tダイの精度 真直度、平行度、平面度、面粗さ、リップの先端Rの考え方
・Tダイの真直度
Tダイの納品前の静的精度はとても重要です。
Tダイはリップの芯直度とTダイ合わせ面の平行度でリップの隙間精度が決まります。
リップの芯直度が良くても、Tダイ合わせ面の平行度が良くなければ、Tダイの樹脂厚みに変化が出ます。
・流路部の面粗さ
Tダイの面粗さは、Tダイの樹脂離れで重要な要素です。
面粗度が良ければ、Tダイマニホールド内の面に、樹脂が張り付かずに滑って押し出されるので、大きな問題となりませんが、面粗度が悪ければ、Tダイマニホールド内の面に樹脂が張り付いてしまうので、張り付いた部分だけ樹脂の滞留時間が長くなり、樹脂焼けの原因となります。
・リップエッジのR
リップのRはフィルム用Tダイとシート用Tダイで区別できます。
フィルムダイなどで先端のリップのRは尖っている事が多いです。理由として、Tダイリップに大きなRなどのバ ラつきがあれば、樹脂はリップ出口方向のRの部分をフィルムでなぞるように引っ張られるために、フィルムの厚み精度は悪くなります。
また、Rを0.1mm以下している場合は、目ヤニも少ないので成形時にも安心できます。R0.1mmにすることにより樹脂離れが速く、フィルムの面粗度も良いし、厚み精度も悪くありません。
ただし、R0.1mm以下のエッジは銅ベラや真ちゅうブラシを使用した清掃でリップの欠けを伴う危険性があるため、慎重に扱う必要があります。清掃時は真ちゅうブラシなどではなく、竹べらなど軽く焼いて、炭化したものをコンパウンド代わりにしたものでの清掃例もございます。
Tダイの流路は、加工完了後に磨きをかけて鏡面仕上げにした母材に、硬質クロームメッキあるいはカニゼンメッキを施します。樹脂の離型性を高める処理を行っていることが多いメッキは、メッキ槽に入れて表面処理を施すため、(30μ〜50μ)当然にメッキ厚みに若干のばらつきが生じます。特にリップランド付近でのメッキ厚みのばらつきは、高精度なフィルムになればなるほど影響を及ぼしやすくなります。リップランドについては、研磨→メッキ→手研磨にて最終的な真直度を出す必要があります。
リップの磨き・仕上げ作業は弊社の技術力で精度を保つ製造手法を採っております。
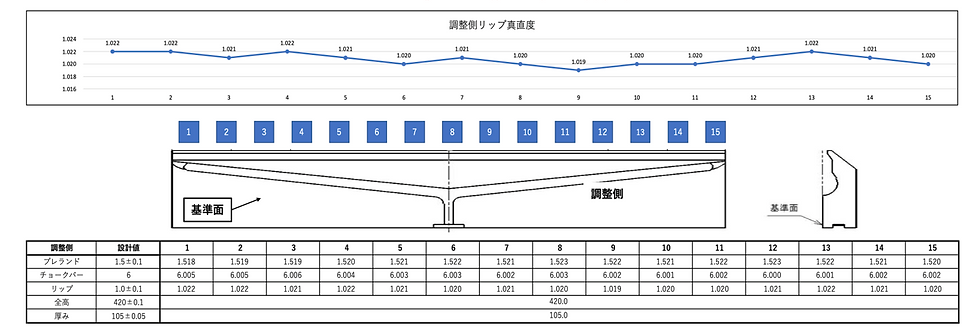
弊社検査表ご参考


門型・Tダイ固定方法
キャスティング法のみならず、Tダイのリップとロール(またばベルト)のクリアランスがフィルム成形では品質にまつわる大変重要な要素の1つになります。Tダイの交換作業の際に位置がしっかり決まる、調整ができる、分解清掃の際の作業性が向上するという要素を考えた設計が必要になります。弊社では、Tダイをご提供する際に取り付け治工具類にもしっかり着目し、門型・吊り具のコンサルティングも行っております。
ダイスライドタイプ
ダイは吊ったまま分解作業が可能です。
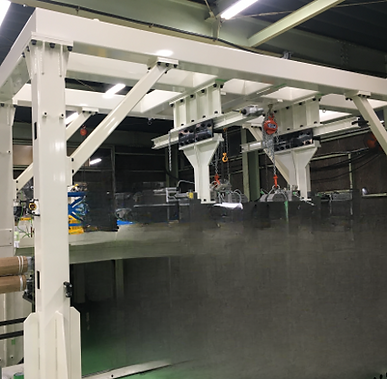

門型タイプ
ダイはしっかり固定して微調整が可能です。


