
アクスモールディング株式会社
Tダイ・押出機・フィルム成形機・チューブ金型メーカー
卓越した設計力と限界なき挑戦心で、お客様の期待を超える高品質なTダイをお届けいたします

モータ自動ダイ
モータ付きヒートボルト式自働ダイ
一般的に自動ダイは、成形されたフィルムを非接触測定によって厚みを測定して、データをフィードバックさせてリップの調整を行います。微小なリップの動作を動かすことにより、厚み精度の良いフィルム成形が可能です。
ヒートボルト式のリップ調整では、ネジのガタや部品の押しや引きに対して、隙間を設けてはなりません。調整フックなどで工夫し、部品との結合部のガタを無くしている設計です。また、ネジ部のガタもハードロックナットなどで無くしています。押し方向や引き方向へのガタを無くすことにより、リップがどの位置にいるかが予測できます。ヒートボルトは温度管理することにより、正確な調整が可能です。温度管理は±0.5℃で管理でき、最小移動量は0.002mmとなります。リップの移動量は、独自のコントローラにより調整が可能です。
ヒートボルト機械構成


ヒートボルトの形状は各社様々です。
当社では多数のヒートボルトの形状、フックの形状、調整ネジの位置など、構造を研究することで、より取り回しのしやすいヒートボルトダイを日々研究しております。
ヒートボルトの熱膨張(伸び)の検証
ポータブル温調盤
温度と伸びグラフ
ダイアルゲージ

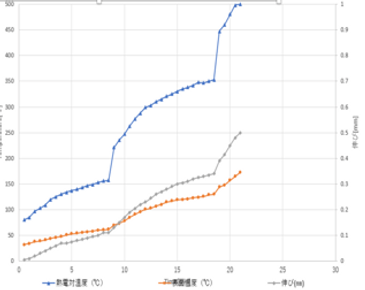

金属の熱膨張を利用したヒートボルト調整は、設計時にTダイと押出機のスペースや、ロール配置により、お客様の設備へ取り付けられるヒートボルトの長さや取り付け角度などが、各々異なってまいります。
当社では、ヒートボルトを設計する際に熱膨張を検証し、設計を行なった後に金属の伸び率を実証実験を行います。
過去のデータより算出した伸び率と、実際に設計完了したヒートボルトの伸び率をデータ化し、お客様の膜厚計からのデータをどのように反映させれば精度の高い調整が可能であるのかを検証し、ご納入をさせていただいております。
また、既存設備の検証作業についてもお手伝いをさせていただいております。

モータ式自動Tダイ
当社が世界で初めて実装化したモーター付き自動Tダイは、20年以上かけて培ったTダイの技術と、工作機械、金属強度計算(リップベンディング部)、制御ノウハウをすべて集約した完全オートダイです。
1 ヒートボルトの調整(粗調整)をモーターにて遠隔操作
2 リップクリアランスの定量数値管理
3 各々の製品のリップクリアランスのデータ化
4 リップ調整時間の大幅短縮 (例)データ読み出し後、T2000 幅のダイでの調整時間 10秒以内
製造現場でお困りであった事案について、お客様からの声を基に研究を重ねて開発しました。
ご参考写真(モーター+ヒートボルト式)
概要構造図


ヒートボルトピッチ 22mm モーターにて4本のヒートボルトの粗調整を行い、膜厚計からのデータをヒートボルトに反映し熱膨張を利用し、クリアランスを自動調整しています。
自動調整ダイの構造
モーター式調整ボルト(粗調)+ヒートボルト(微調整)

モーター式調整ボルト(ヒートボルト無し)

当社ではTダイ加熱温度での移動量変化が少ないモーター制御方式を採用しています。


T360 モータ付き自動ヒートボルトダイ

当社、社内でテスト用として保有しております。幅狭のシートテストにも活用可能です。(膜厚計と連動)
リップクリアランス自動調整 制御装置/操作盤(プログラム 自社開発)
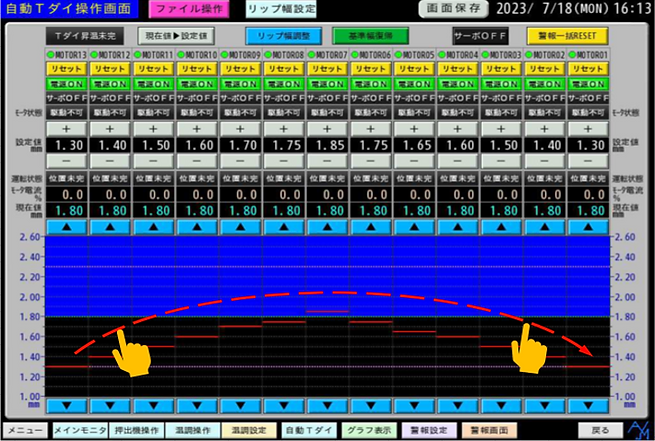
当社のモータ多列のソフトウエアは、隣同士のモータがトルクアップしないように、差分を裏で計算しています。
また、同時にプロファイルを動かす場合は、メモリ動作機能だけでなく、指でなぞったプロファイルが同時に動作出来るように一斉動作プログラムが可能です。
同時にモータを瞬時に動かすのは、CPUに負荷がかかるので、0.1秒以下で各動作をずらしています。
直感的な操作が行えるように工夫を凝らしたプログラム作成を行っております。

50mmピッチ並列配置
25mmピッチ千鳥配置
薄膜ではなく、シート(0.3mm~2.0mm程度)や発泡用のシート等、ヒートボルトの微量な熱膨張ではシート厚みの
コントロールがしきれない厚みの製品については、モーターを膜厚測定器と連動させるプログラムを開発し、自動調整を可能にしています。
モーターだけの調整となりますと、調整ボルトのピッチはモーターの筺体寸法に依存し広くなってしまいがちでしたが、モーターを千鳥配置にすることで、ピッチを25mmピッチまで狭めることに成功しました。
千鳥配置にすることで、モーターの調整ボルトの角度は2種類の角度で調整する形となりました。
リップクリアランス(各々のモーターの動く量)を調整するモーター取り付け部の寸法、プログラムの作成など、高いハードルがございましたが、独自のノウハウと金型加工技術で開発に成功しています。

ロボット式 完全自動化Tダイとして、第33回大田区中小企業新製品・新技術コンクールで優秀賞をいただいております。

ヒートボルトユニット組立
モーターを利用してリップをベンディングさせるため、リップベンディング部のフック取り付け部付近には、リップが反応しやすいように多くの溝(スリット)を入れてヒートボルトの反応が良くなるように、機械的な工夫をし加工をしております。
ベンディング部分は金属の応力計算をし、曲がり(ベンディング)時にかかる力や高温下での熱応力も考慮しながら設計を行いますが、ヒートボルトの熱膨張による微細な調整を行う構造となっており、非常にデリケートかつフィルムの精度を保つ上で非常に重要な箇所です。
HBのフックはボルトで固定されており、規定トルクにて均一に締め付けながら組み立てを行いますが、手作業による組み立てになるので、寸法管理をしないとどうしても組み立て後に微量な差が出てきます。
当社では、組み立て後にマシニングとダイヤルゲージを用いて組み立て後のリップの真直度を見ながら、最終微調整を行い、高精度かつ反応が良いヒートボルトダイをご提供しております。

モーター+ヒートボルト+インナーアウターディッケルダイ


モーター付きヒートボルト式Tダイにディッケルをつけて、ディッケルも電動、手動ともに対応が可能です。
全自動(遠隔操作)と条件の保存が可能になり、量産の品替え時の再現性が大きく高まります。
ディッケルも電動化にすることで、安全性も高まり現場作業者の身体的負担を大幅に削減できます。
研究開発/お客様テスト用 T660マルチダイ(膜厚計連動)
3層のマルチT660ダイに、表側にモータのみ千鳥配置ユニット25mmピッチを取り付けて、裏側にモータ付ヒートボルトダイ8.5mmピッチを取り付けるTダイを製作しました。

モーター駆動サイド
(25mmピッチ 千鳥配置)
モーター+HB式 サイド
(モーター50mmピッチ/HB 8.5mmピッチ)
装置写真


T660マルチダイ テスト装置
メイン層 φ50 L/D 25
サテライト層 φ40 L/D 25×2台
3層押出機+フィードブロック+成形機に自動ダイを実装し、テスト成形対応を行なっております。
お客様のニーズに合った調整方法がモーター+ヒートボルト式なのか、モーター調整のみなのか、実際に量産される原料をご提供いただければ、社内装置で成膜テスト、操作方法のトレーニング、調整プログラムの相互すり合わせ等、ご導入に向けた検討が行えるラボ装置を有しております。

生産現場担当でこのようなお悩みがありましたら是非ご検討ください。
オペレーターの高齢化・中間層の人材がいない、将来(10年後)の技術後継者がいるのか
多品種・小ロットでの品種変更時の作業時間ロスの低減化が実現しにくい
リップ調整の職人芸のTダイ操作技術の定量データ化をしたい
危険作業(量産中のリップ手動調整)を無くしたい、オペレーター人材を長期的に確保したい
押出成形現場では、「高温」「Tダイや設備が重たい(金型が熱くやけどをしやすい)」「重労働」「設備に回転体が多く危険」「刃物がある」など生産現場で働く方々においては、精神的、肉体的に大きな負担がかかる作業が多々ございます。
そのため、人材の確保に頭を悩ませているお客様も多いのではないでしょうか。
当社では、技術データの定量データ化を計り、自動化(遠隔操作)を推進することで、安全且つ働きやすい製造現場が実現すると考えております。
お客様の技術的ニーズだけではなく、製造現場で働く方の声にも寄り添って開発を推し進められる体制が整っております。
ぜひお気軽にお問い合わせください。