
アクスモールディング株式会社
Tダイ・押出機・フィルム成形機メーカー
高精度薄膜ダイ・シートダイ・多層化様々な用途に対応いたします。

ハステロイダイ
フッ素用樹脂はPTFE、FEP、PFA、ETFEなど様々な種類がございます。どのようなTダイの仕様に対応するかに応じて、使用するフッ素用樹脂も変更する必要があります。
PTFEは一般的に圧縮成形で成形されますが、その他のフッ素用樹脂は押出成形が可能であり、耐食性が強い順にTダイの仕様も変更しなければなりません。
・耐食性が強い ハステロイ製Tダイ
・耐食性が多少強い ニッケル系無電解メッキ+クロモリ鋼
・耐食性が弱い 硬質クロームメッキ+クロモリ鋼
融解温度は350℃(種類による)
無電解メッキや硬質クロームメッキは、半年~数年に一度、脱メッキ再メッキのメンテナンスを行うことが必要になります。
ハステロイ製のTダイは、材料がとても高価で、難削材です。クロモリ鋼と比べてハステロイ材は数十倍の材料費がかかり、加工時間も数倍掛かる為、一般的なTダイより高価なものになります。
ハステロイ製のTダイは腐食性が少ないため、運転後数時間停止して再運転しても、腐食性ガスの影響はありません。一方で、変形性が強く曲がりやすい特徴がございます。新品で使用しても、数十回の使用や吊った時の力でTダイの芯直度に誤差が生じることがあります。曲がりの数値は1~2mm/1000mm幅ほどある場合もあり、数年に一度は補修する事を推奨しています。ダイ外形の曲がり取りを行い、再研磨・再磨きを行うことで新品同様に使用できるようになります。
耐食性が強い場合には、リップ調整ボルトやダイ本体締付けボルトなどは、無電解メッキを行い、フッ素の腐食性ガスによる腐食対策を行う場合もあります。このメッキを行うことで、腐食による交換が数年伸びる事例もございます。

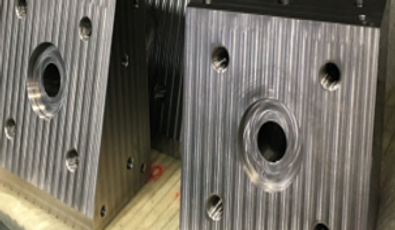
ハステロイダイ (ご参考写真)


ハステロイの加工の難しさ
ハステロイという材料は、加工硬化が生じやすく、加工時の工具との摩擦熱が加工工具に大きな負担をかけるため、通常材料の数倍のスピードで工具損耗が進んでしまいます。ついては、切削の速度の調整を非常にシビアに管理しなくてはなりません。
ハステロイの加工は工作機械を保有しているメーカーであれば技術的には可能ですが、Tダイという大型かつ高い精度を必要とする製品となるとほとんどの他社メーカー様では対応ができないという回答になるかと思われます。
その理由は先述の通りとなりますが、加工の難易度の高さです。ハステロイの材料は非常に高価な材料になるため、ミスした時のリスクが非常に高く、「割に合わない」というイメージがあり、加工に積極的に取り組まないという現象が起きていると予想されます。
当社では、大型Tダイの基本的な加工方法を熟知し、ハステロイ製のTダイ製造に長年携わっているため、加工に対する緻密なノウハウを保有しており、年間3~4台のフッ素用ハステロイダイ、ネック、フィードブロックの制作実績を誇っております。
フッ素用ハステロイダイの特徴
金属を腐食させる特性があるので、樹脂の通り道は全てハステロイで制作する必要があります。
ネックブロック・フィードパイプ
シリンダー・スクリュー(耐腐食性能)


また、フッ素樹脂を熱溶融させる温度は、通常のオレフィン系(PP、PET、PEなどの汎用樹脂)と比較すると高い温度での加熱が必要になります。
成形時の温度(ご参考)

フッ素樹脂は特に、高温で装置(Tダイ、フィードブロック)を加熱するため、外気温とTダイの温度差が大きく、外気温から常に温度が下がる力が強く加わります。フッ素のみならず、樹脂押出成形においてTダイの温度管理は非常に重要です。Tダイの温度管理は、熱電対(サーモセンサー)をダイのヒーターゾーンの箇所に振り分けて温度コントロールをしていますが、この時の温度はセンサー付近の温度を拾っています。これはあくまでも「センサー付近の熱」を感知して管理を行なっているに過ぎません。
当社では「Tダイ本体にどのような熱分布が出ているか」まで徹底検証をして、加熱部分にまでこだわった設計をしています。
生産時のTダイのお写真(ご参考)


ヒーターの加熱分布検証は、Tダイの幅、吐出するフッ素樹脂の種類、ご使用になる1次電源の容量など、様々なケースにより最適な解が異なって参ります。当社では、解析結果からより良い設計をご提案し続けております。
お困りごと等はなんでもご相談に乗らせて頂きますので、お気軽にご連絡のほどお待ちしております。